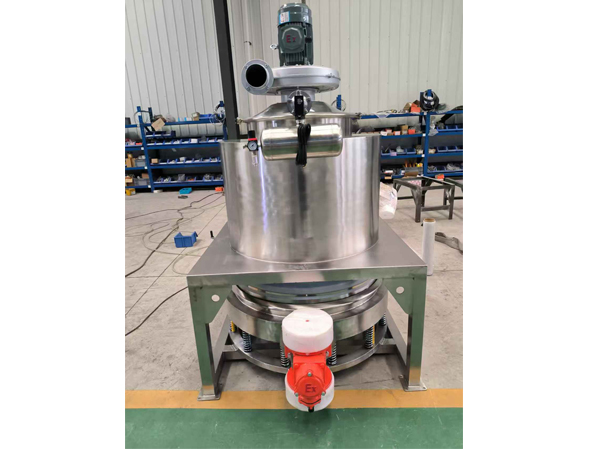
无尘投料站+单震源直排筛 AC220V
无尘投料站+单震源直排筛 AC220V
详情介绍
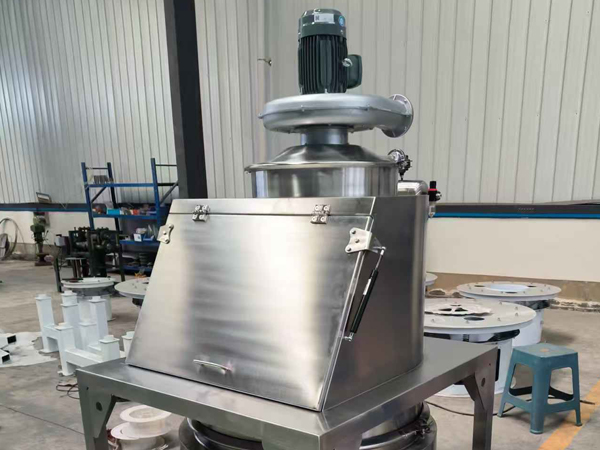
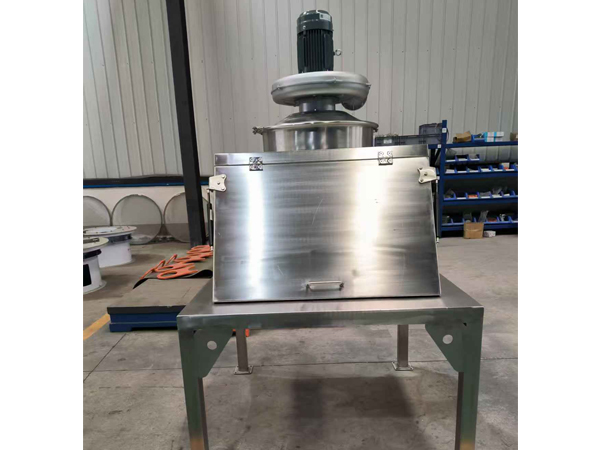
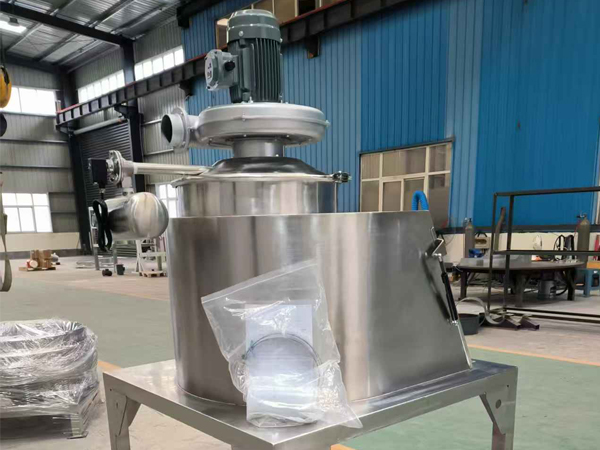
无尘投料站+单震源直排筛 AC220V:构建高效清洁的投料筛分一体化解决方案
在现代工业生产中,粉体物料的投料与筛分环节长期面临粉尘逸散、原料浪费、操作环境恶劣以及设备衔接不畅等痛点。这些难题不仅影响着生产效率和产品品质,更对操作人员的职业健康构成潜在威胁。针对这一行业共性需求,无尘投料站+单震源直排筛 AC220V作为一款高度集成的工艺装备,凭借其卓越的密封性能、精准的筛分能力及便捷的供电适用性,正在成为诸多精细化工、食品医药及新材料领域企业的首选方案。该组合设备通过功能联动,实现了从人工拆包投料到高效筛分的无缝对接,为产线升级提供了坚实的技术支撑。
无尘投料单元:从源头抑制粉尘,呵护生产环境
无尘投料站+单震源直排筛 AC220V的核心优势首先体现在其先进的粉尘控制机制上。设备在投料口设计了独特的负压吸附与过滤反吹系统,当操作人员将物料袋置于投料斗上方并划开袋口时,扬起的粉尘会被瞬间吸入高效过滤器,经滤芯净化后的洁净空气排入车间,而收集的物料则顺利落入下一道工序。这一过程有效杜绝了粉尘外溢,确保投料区域的PM2.5浓度维持在极低水平。相较于传统敞口投料方式,该设备能够显著降低原料损耗,保护操作人员的呼吸健康,同时避免了因粉尘积聚带来的设备故障与安全隐患。对于需要频繁更换物料种类的产线,该投料站还配备了人性化的拆包台与拍打装置,助力物料卸净,减少残留浪费。
单震源直排筛:高效筛分,保障物料粒径均一
作为衔接无尘投料站的关键下游设备,单震源直排筛在此组合中承担着高效除杂与分级的重要任务。与传统振动筛不同,该直排筛采用单一振动源作为激振动力,通过立式振动电机驱动筛体产生三次元运动,物料在筛面上形成螺旋运动轨迹,从而实现对粗颗粒、异物的快速分离。其独特的“直排”结构设计,使得物料流入筛面后,合格物料能迅速从下方直排口排出,有效增大了单位时间的处理量。这种紧凑的结构布局与无尘投料站的出料口可实现完全密封对接,物料在重力作用下直接进入筛分区域,中间无任何转运环节,大幅缩短了工艺流程。无论是去除结块、杂质,还是进行精确的粒度筛选,该设备均能表现出高产量、低噪音、维护简便的特性。
AC220V供电适配:灵活部署,兼顾能效与成本
在工业设备选型中,供电条件往往是制约产线布局的重要因素。无尘投料站+单震源直排筛 AC220V采用的交流220V单相电源驱动方案,具有极强的普适性与灵活性。这一设计使得设备无需额外配置380V工业电源或复杂的变压装置,可直接接入常规厂区电源,特别适用于实验室、中试车间或改造中的老旧厂房。AC220V动力系统在保证振动力度与投料效率的前提下,有效降低了设备运行能耗与初始配电成本。同时,该电压等级下电控系统响应灵敏,配合按钮式操作面板,可实现一键启停与连续运转,降低了对操作人员的专业技能要求,使得设备在投入使用后能迅速融入生产节奏。
核心参数与性能亮点
为了更直观地展现无尘投料站+单震源直排筛 AC220V的技术优势,以下关键参数与配置特性值得重点关注:
- 高效过滤系统:内置聚酯纤维覆膜滤芯,过滤精度可达微米级,配合脉冲反吹清理机制,确保长期稳定的高除尘效率。
- 密闭式物料流转:投料仓与筛分机进料口采用法兰或快装卡箍连接,杜绝任何中间环节的粉尘泄漏点。
- 单震源结构优势:振动电机直接驱动,激振力可调,筛网更换便捷,适用于多种目数(如20-300目)的筛分需求。
- 接触物料材质:与物料接触部分均采用SUS304/316L不锈钢制造,表面镜面抛光处理,符合GMP与食品级卫生规范。
- 灵活移动与固定:底部配置带刹车脚轮与调节地脚,即可作为移动式工作站独立使用,也可固定于产线流水线上。
- 便捷的卸料辅助:可选配振动拍打器或气动助推器,针对易架桥、易粘附的物料,辅助其顺畅下落,提升拆包效率。
综合来看,无尘投料站+单震源直排筛 AC220V并非简单的设备组合,而是一套旨在提升产线洁净度与自动化水平的系统性解决方案。它解决了从“原料袋打开”到“合格物料输出”这一过程中的全部痛点,实现了工艺的连续化与管道化。在环保法规日趋严格、人工成本持续攀升的当下,投资此类集成化设备不仅意味着生产环境的根本改善,更代表着企业向智能制造与绿色生产迈出的坚实一步。无论是用于新能源材料的精细分级,还是用于食品添加剂的洁净投料,该设备都以稳定的运行表现和极高的性价比,为企业的品质管控与产能提升保驾护航。